Вовед
Капаците за шишиња се меѓу пластичните производи со најголем волумен во светот. Еден бренд на пијалок или вода може да консумира милиони капи дневно. За да се задоволи оваа побарувачка, технологиите за мувла и процес еволуираа за да произведуваат капачиња во циклуси под 4 секунди, со 48, 64 или дури 96 шуплини по калап. Две доминантни технологии се натпреваруваат во овој простор: обликување со компресија и обликување со инјектирање. Секој од нив има свои силни страни, и нивното разбирање е од клучно значење за секој производител или калап што служи на индустријата за затворање.
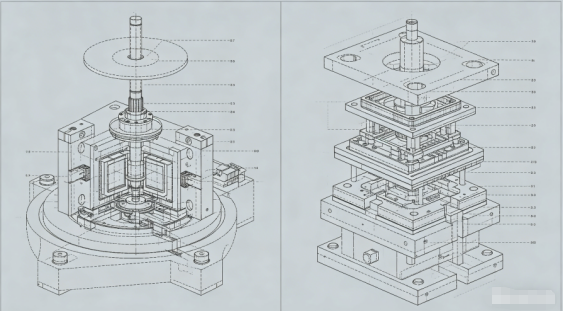
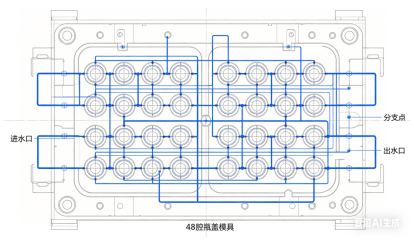
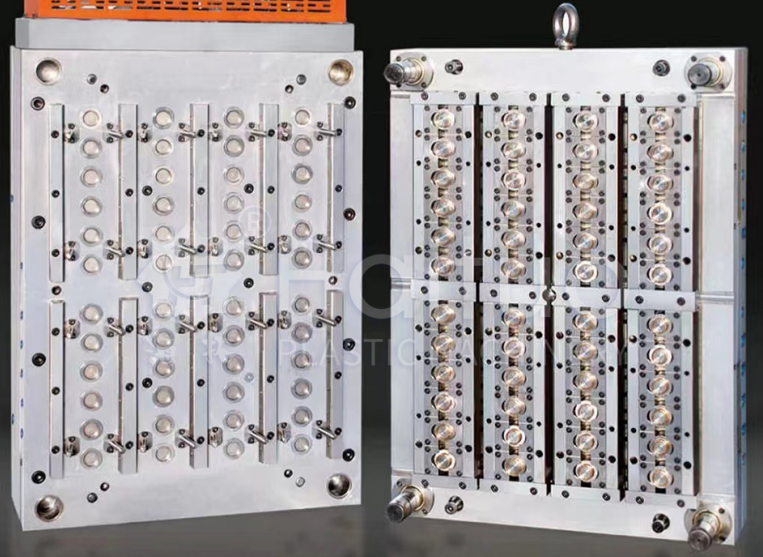
Како техничар за калапи со децениско искуство во калапи за пакување со висока кавитација, ќе ве проучам низ техничките нијанси на двата методи, а потоа ќе се фокусирам на технологиите за калапи со вбризгување кои овозможуваат производство на капачиња со голема брзина и со голема шуплина-контрола на портата на вентилот со топла тркала, високо-брзинско оптимизирање на ладење или реално исфрлање. Студија на случај за мувла со капаче со 48 празнина.
1. Калапи со компресија наспроти вбризгување за капачиња
Процес на обликување со компресија:
Претходно измерената стопена пластика (обично PP или HDPE) се фрла во отворена шуплина за мувла. Калапот се затвора, притискајќи го материјалот во облик на капачето. По кратко време на ладење, капачето се исфрла. Овој процес е континуиран и ротационен: повеќе калапи на рингишпил се отвораат и затвораат во низа.
Процес на вбризгување:
Растопената пластика се инјектира под висок притисок во затворена шуплина на мувлатаough систем за топла тркач. По пакувањето и ладењето, калапот се отвора и капачињата се исфрлаат. Калапот може да има 32, 48, 64 или повеќе шуплини.
|
Карактеристика |
Калапи со компресија |
Калапи со вбризгување |
|
Време на циклус |
2-4 секунди (многу брзо) |
4-8 секунди (зависи од кавитација) |
|
Кавитација |
Неограничено (ротирачки) |
Ограничено со тонажата на машинската стегач и големината на плочата |
|
Флексибилност на дизајнот на капачињата |
Ограничени (симетрични, едноставни форми) |
Високо (подрез, живи шарки, облоги) |
|
Конзистентност на тежината |
Одлично (±0,3%) |
Добро (±1%) со контрола на вратата на вентилот |
|
Почетна инвестиција во алатката |
Многу висока (ротирачка преса) |
Пониски за умерена кавитација |
|
Материјален отпад |
Минимално (без тркач) |
Може да биде нула со топол тркач |
|
Најдобра апликација |
Едноставни капачиња за вода/CSD со голем волумен |
Комплексни капачиња со облоги, ленти за докази за манипулации |
Пресуда:За ултра-висок волумен, многу едноставни капачиња (на пр., капачиња за вода од 28 mm), доминантно е обликувањето со компресија. Но, за повеќето капачиња за кои е потребна прецизност, прстени за докажување манипулации, интеграција на лагер или сложена геометрија, префериран избор е обликувањето со инјектирање со калапи со висока кавитација.
2. Контрола на портата на вентилот за топла ранер во калапи за капа
Во калапи за инјектирање со капа со висока кавитација, жешкиот тркач е срцето. Конвенционалните отворени порти оставаат остаток од портата што може да се изгребе или да истече. Вратите на вентилите се неопходни за повеќето капачиња за пијалоци.
Како функционираат портите на вентилите:
Пневматски или хидраулично активиран игла се движи напред за да ја затвори портата откако шуплината е пополнета и спакувана. Ова чисто го прекинува топењето, оставајќи минимален белег на сведок.
Клучни барања за калапи за капа со висока кавитација:
Совет: за капачиња со внатрешни облоги (на пр., облоги за бариера на кислород за капачиња за сок), портите на вентилите често се поставуваат внатре во шуплината на капачето (подпорта) за да се сокрие остатоците.
3. Исфрлање со голема брзина: механичко наспроти пневматскоВо циклус од 4 секунди, исфрлањето мора да биде брзо и апсолутно сигурно. Во калапи за капа се користат два главни методи:
Механичко исфрлање (стриптизерска плоча):
Плоча за стриптизер со пружина го опкружува јадрото. Како што се отвора калапот, плочата за стриптизер се турка напред во однос на јадрото, со што се отстранува капачето. Ова е едноставно и цврсто, но повратниот удар додава дел од секундата.
Пневматско исфрлање (експлозија на воздух):
Компримираниот воздух (3–6 бари) се насочува низ јадрото, дувајќи го капачето. Ова е исклучително брзо и нежно, но бара совршено запечатување на јадрото и може да биде бучно.
Типична практика за калапи за капа со висока кавитација:
Комбинирајте кратко движење на стриптизерската плоча (2–3 мм) за да го подигнете капачето од јадрото, проследено со воздушен експлозија за да го исчистите. Плочата за стриптизер обезбедува рамномерно скршено капаче од јадрото, додека воздухот го завршува исфрлањето без да ја допира површината за запечатување на капачето.
Време на исфрлање:Мозокот на исфрлање мора да се случи откако калапот е целосно отворен за да се избегне судир со фиксната половина. Напредните калапи користат плочи за стриптизер што се активираат со камера или серво-управувани за прецизно мерење на времето.
4. Оптимизација за ладење за калапи за капа
Ладењето троши 60-80% од времето на циклусот. Во калапи со капа со висока кавитација, ефикасното ладење е клучот за постигнување циклуси под 5 секунди.
Ладење на јадрото:Основниот игла е обично најжешкиот дел. Традиционалните директни канали за ладење во јадрото се неефикасни.
Подобрите методи вклучуваат:Меурчиња (влошки за ротирачки цевки): Течноста за ладење тече низ мала цевка до дното на јадрото и се враќа низ прстенот, извлекувајќи топлина.
Спирални влошки за ладење:Спирален жлеб е обработен во влошката на јадрото, создавајќи патека на спирален проток за максимален контакт на површината.
Конформално ладење (3D печатени влошки): За сложени јадра, адитивно произведените влошки со конформални канали може да го намалат времето на ладење за 30–40%.
Ладење на шуплината:На половината на шуплината му треба и агресивно ладење. Користете меурчиња или прави канали што е можно поблиску до површината на шуплината (растојание 1,5–2,5 mm).
Проток на течноста за ладење:Обезбедете турбулентен проток (Рејнолдс број > 5.000) во сите канали. Пресметајте го падот на притисокот; калап со 48 празнини може да бара повеќе кола за ладење паралелно за да се одржи висока стапка на проток.
Раздвојување на колото за ладење:За високи капи (на пр., спортски капи), посебните кола за горните и долните делови од јадрото може да ја елиминираат овалноста.

5. Студија на случај: Калап за капа за газирани безалкохолни пијалоци со 48 шуплина
Предизвик:На една голема компанија за пијалоци и требаше калап за капачиња од 28 мм PCO 1881 CSD (газирани безалкохолни пијалоци). Целен циклус: 4,2 секунди. Годишен волумен: 80 милиони капи. Материјал: PP + 5% антистатичко средство.
Дизајнерски пристап:
Резултати по проба:
Научени лекции:Комбинацијата на спирално ладење во јадрата и последователно затворање на вентилите беше клучот. Клиентот подоцна нарачал втор идентичен калап и двете работат рамо до рамо на две машини кои произведуваат вкупно 2.500 капачиња во минута.
Калапи со висока кавитација кои работат со големи брзини бараат ригорозно одржување:
Заклучок
Калапи со капа со голема шуплина и со голема брзина се инженерски чуда што ги поместуваат границите на обликувањето со инјектирање. Дали ќе изберете компресија или инјектирање зависи од вашиот волумен, сложеноста на капачето и капацитетот за инвестирање. За калапите со инјектирање, успехот лежи во три столба:
Куќиштето за калапи со капа CSD со 48 шуплини покажува дека со правилен дизајн и прецизно производство, обликувањето со вбризгување може да се спротивстави на обликувањето со компресија по брзина, додека нуди многу поголема флексибилност на дизајнот.
Како производител на калапи, совладувањето на овие технологии ќе ги отвори вратите на пазарот за затворање со голем обем, еден од најсложените, но сепак наградувачки сегменти на нашата индустрија.
Телефон: +86-18957424655
Мобилен: +86-18957424655
Е-пошта: sale@taizhoumold.com
Адреса:бр.18 Шангксиан пат, индустриска зона Беиченг, округ Хуангјан, градот Таижоу, провинција Жеџијанг, Кина
Авторски права © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Сите права се задржани.