СЛЕДЕТЕ НЕ:

Вести
Производи

Технологија на калапи за пакување со тенок ѕид: предизвици и решенија за калапи со голема брзина, стабилно и прецизно

Вовед

       Пакувањето со тенок ѕид - чаши за јогурт, кади со маргарин, садови за сувомеснати производи и капаци со тенкоѕиди - претставува еден од најпребирливите сегменти на индустријата за шприц. Дебелините на ѕидовите на делот обично се движат од 0,25 mm до 1,0 mm, со сооднос на должината и дебелината на протокот често надминува 200:1. Времето на циклусот се мери во секунди (обично 3-8 секунди), а обемот на годишното производство често надминува 10 милиони делови по калап.

        Како искусен техничар за мувла специјализиран за калапи за пакување со висока кавитација, видов како малите недостатоци во дизајнот можат да станат катастрофални во обликувањето со тенок ѕид. Нерамнотежа на портата од 5% може да значи дека некои шуплини се преполни, додека други се кратки. Разликата на ладењето од 5°C може да предизвика искривување што ги прави деловите неупотребливи со 1.000 делови на час.

        Оваа уметностcle се фокусира на клучните технички аспекти на дизајнирање и производство на калапи за пакување со тенок ѕид со високи перформанси. Без разлика дали обликувате контејнери, капаци или чаши со тенок ѕид, разбирањето на овие принципи ќе ви помогнепостигнувате побрзи циклуси, подобар квалитет на делови и подолг животен век на мувла.

1. Избор на материјали за калапи со тенок ѕид

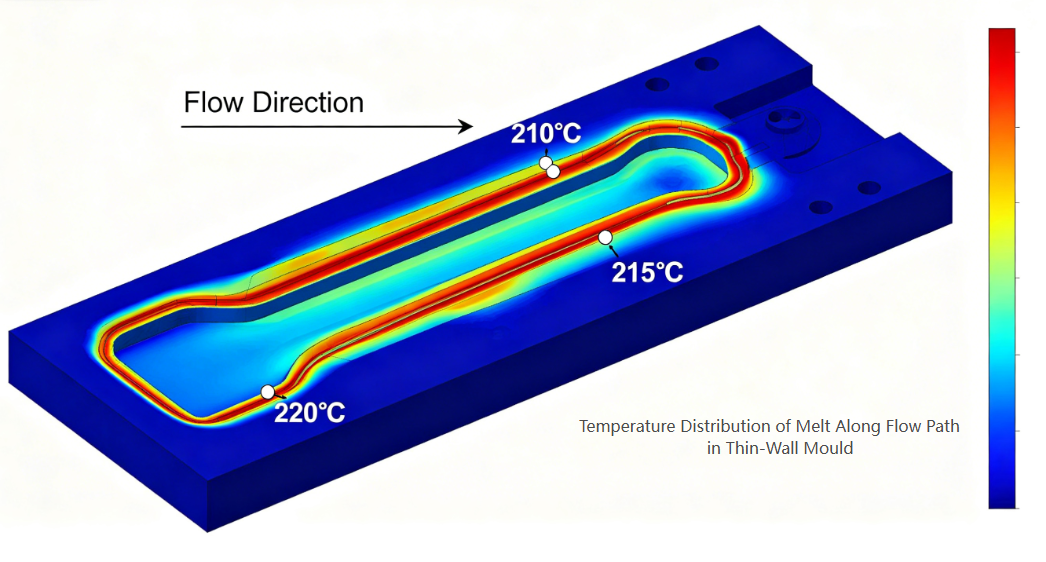
       Калапот со тенок ѕид го изложува калапот на екстремни услови: многу високи притисоци на вбризгување (до 2.000 бари), брзи циклуси на загревање и ладење и проток на топење со голема брзина.

       Препорачани челици за мувла:

Стеел одделение
Цврстина
Клучни својства
Типична апликација
H13 / 1,2344 / SKD61
48–52 HRC
Висока цврстина, gотпорност на термички замор
Плочи со јадро и шуплина, општи калапи со тенок ѕид
Нерѓосувачки 1,2316 / S136
48–52 HRC
Отпорност на корозија за апликации во контакт со храна
Пакување за кисели или влажни производи
DC53
58–62 HRC
Супериорна отпорност на абење за високо наполнети материјали
Висококавитациони калапи за обработка на ПП со >30% полнила

       Клучно разгледување: За екстремно висока кавитација (на пр., 64 или 96 шуплини), самата основа на мувлата мора да биде изработена од челик со висока цврстина (на пр., претходно стврднат P20 или 1,2738) за да издржи притисок на вбризгување без отклонување на плочата.


2. Дизајн на Hot Runner System

       Жешкиот тркач е срцето на секој калап за пакување со тенок ѕид. Мора да испорача топење во секоја празнина истовремено со совршена рамнотежа, минимален пад на притисокот и прецизна контрола на температурата.

       Критични елементи на дизајнот:

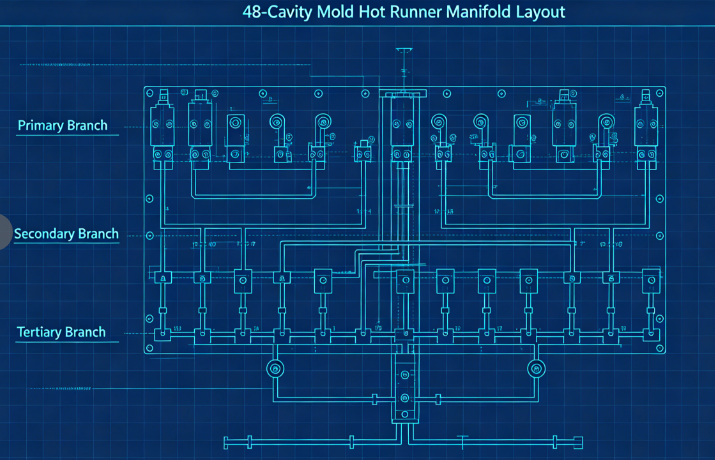
        а) Балансирани канали на проток: за калапи со повеќе шуплини (обично 32, 48, 64 или 96 шуплини), природното балансирање е од суштинско значење. Ова значи дека секоја празнина има точно иста должина на проток. Типичен распоред користи примарен колектор, секундарни колектори и терциерни гранки, сите обработени до идентични димензии.

        б) Тип и локација на портата: За контејнери со тенок ѕид, најчестите типови на порти се: Рабни порти (за делови со прави страничен ѕид) Врати на вентили (за дијафрагми или директно влегување во дното) Порти на подморница (за чист дел без остатоци од портата) Портата мора да биде правилно димензионирана - премногу мали причини за деградирање и смолкнување; премногу голем, а остатоците од портата стануваат неприфатливи. Типичните димензии на вратата за чашите со тенок ѕид се движат од 0,8 mm до 1,5 mm во дијаметар.

        в) Термичка рамнотежа: Секоја млазница мора да има независна контрола на температурата. Каналите на колекторот треба да се загреваат подеднакво (со користење на двозонски или тризонски грејачи) за да се избегнат жешки точки или ладни голтки.

3. Дизајн на празнина и јадро

       Деловите со тенок ѕид бараат исклучително прецизни димензии на шуплината и јадрото за да се постигне конзистентна дебелина на ѕидот.

       Клучни размислувања:

        а) Распределба на дебелина на ѕидот: Одржувајте униформа дебелина на ѕидот во рамките на ± 0,02 mm. Варијациите во дебелината создаваат диференцијално ладење и искривување. Користете анализа на протокот на мувла за да го оптимизирате дизајнот пред да го исечете челикот.

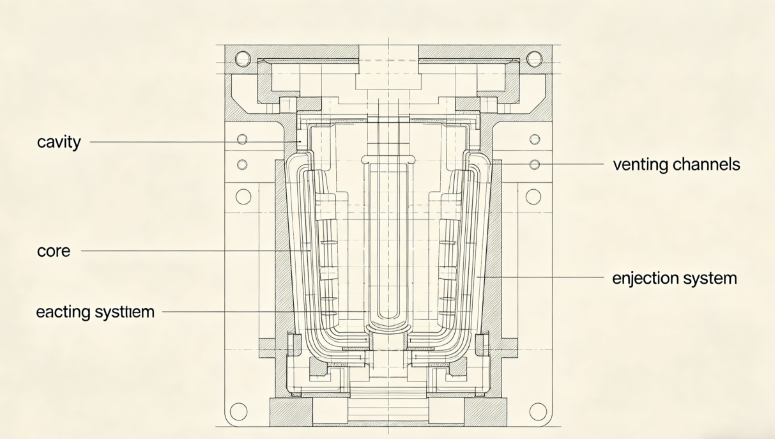
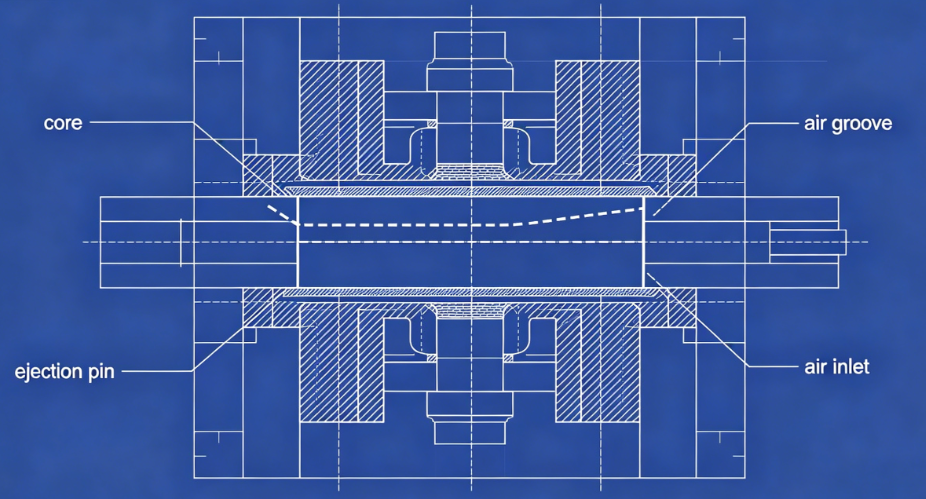
        б) Проветрување: Калапот со тенок ѕид користи вбризгување со голема брзина (често 200–500 mm/s). Воздухот заробен во шуплината мора веднаш да избега. Препорачани длабочини на вентилација: 0,02–0,03 mm за PP0,01–0,02 mm за PS или PET

Отворите за вентилација треба да се постават на последната точка за полнење, по должината на линијата за разделба и околу игличките за исфрлање. в) Агли на исфрлање: За делови со тенок ѕид, се препорачува минимален нацрт од 1° по страна (1,5–2° за подлабоки контејнери). Недоволното провевување доведува до гребење, заклучување со вакуум и проблеми со исфрлањето.

        г) Површинска завршница: Површините со шуплина за проѕирни или сјајни делови бараат завршница SPI A-1 (огледало); за непроѕирни контејнери за млечни производи, доволно е SPI B-1 (600 гриз).

4. Дизајн на системот за ладење

        Ладењето доминира во времетраењето на циклусот во обликувањето со тенок ѕид - обично сочинува 60-80% од вкупниот циклус. Ефикасното ладење е клучот за високата продуктивност.

       Принципи на дизајн:

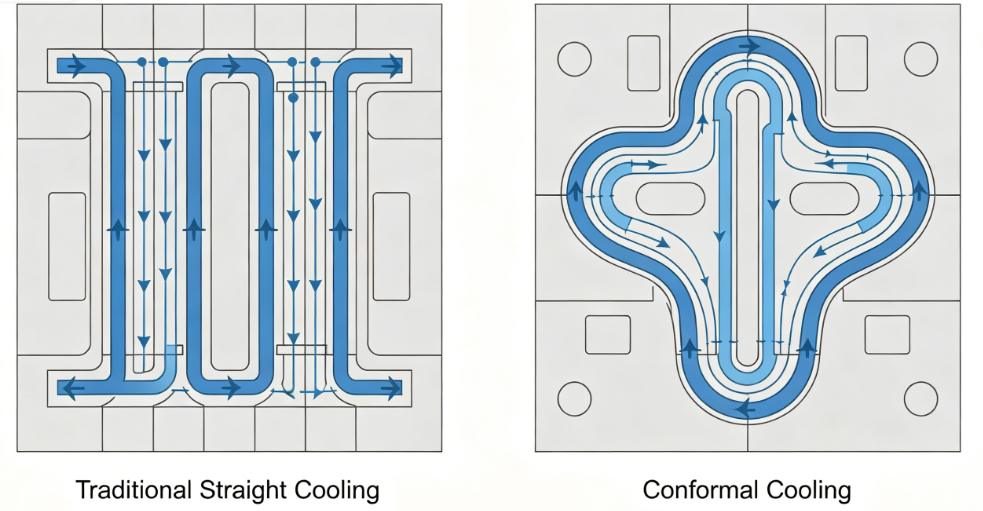
        а) Конформално ладење: Традиционалните канали за ладење со директно дупчење често се премногу далеку од површината на шуплината. Конформалните канали за ладење - следејќи ја контурата на делот - можат да го намалат времето на ладење за 30-50%. Тие обично се создаваат со користење на 3D печатење или CNC обработка на влошки со заоблени канали.

        б) Параметри на каналот за ладење:

  • Дијаметар: 8–12 мм
  • Растојание од површината на шуплината: 1,5–2,0 пати поголем од дијаметарот на каналот
  • Растојание помеѓу каналите: 3–4 пати поголем дијаметар на каналот
  • Проток на течноста за ладење: турбулентен проток (Рејнолдс број >5.000)

        в) Ладење со висока ефикасност: користете меурчиња или прегради во јадрото каде што просторот е ограничен. За високи јадра, инсталирајте спирални влошки за ладење или топлински цевки.

        г) Раздвојување на колото за ладење: Независните кола за шуплините и основните плочи овозможуваат различни стапки на проток и температури за да се оптимизира ослободувањето на делот и да се минимизира искривувањето.

5. Систем за исфрлање

       Деловите со тенок ѕид се со мала вкочанетост и лесно може да се деформираат при исфрлање. Системот за исфрлање мора да биде нежен, но сигурен.

       Препораки за дизајн:

       а) Исфрлање на воздухот: За многу контејнери со тенок ѕид (особено чаши), исфрлањето со помош на воздух е идеално. Компресиран воздух (2–4 бари) се внесува помеѓу јадрото и делот преку микро-жлебови или порозни влошки, лебдејќи го делот од јадрото.

       б) Плоча за стриптизер: за делови со долен дел или длабоки странични ѕидови, механичката стриптизерска плоча обезбедува рамномерна сила на исфрлање низ целиот периметар на делот.

       в) Иглички за исфрлање: Кога игличките се неизбежни, користете многу иглички со мал дијаметар (2–3 mm) поставени на ребра или скриени површини. Избегнувајте големи иглички кои оставаат видливи траги.

       г) Време: Секвенцата на исфрлање треба да започне само откако делот ќе се олади доволно за да се избегне деформација. Користете кратко ладно одложување откако ќе се отвори мувла.

6. Размислувања за обработка

       Дури и најдобриот калап не може да произведе добри делови без соодветни поставки за процесот. Клучни параметри за обликување со тенок ѕид:

Параметар
Типичен опсег
Белешки
Брзина на инјектирање
200–500 mm/s
Со голема брзина се пополнуваат тенки делови пред замрзнување
Притисок на инјектирање
1.200-2.000 бари
Потребно за надминување на отпорот на проток
Температура на топење
190–240 °C (PP), 230–280 °C (PS)
Оптимизирајте за вискозност
Температура на мувла
10–25 °C (ладен тркач) или 30–60 °C (топол тркач)
Балансирано ладење
Заден притисок
5-15 бари
За конзистентност на пластика
        важно: Калапот со тенок ѕид често користи високи стапки на смолкнување, што предизвикува значително загревање на смолкнување. Вистинската температура на топење на портата може да биде 20–40°C повисока од поставената температура на бурето. Имајте предвид за ова при изборот на материјали за мувла и дизајнот на портата.


7. Вообичаени дефекти и ублажување

Дефект
Причина поврзана со мувла
Решение
Кратки снимки
Недоволно проветрување или мали порти
Додадете отвори на крајните точки на протокот; зголемување на портите
Warpage
Нерамномерно ладење или небалансирано полнење
Подобрете ја униформноста на ладењето; рамнотежа тркачи
Траги од мијалник
Лоша локација на портата или недоволно пакување
Преместете ја портата на дебел дел; додадете време за пакување
Остатокот од портата е превисок
Несоодветен дизајн на портата
Префрлете се на портата на вентилот или портата на подморницата
Лепење на јадрото
Недоволен провев или дефект на исфрлање на воздухот
Зголемете го нацртот; жлебови за чист воздух
Траги од изгореници
Несоодветно проветрување
Продлабочете ги отворите во рамките на материјалните граници

Студија на случај: Калап за чаши за јогурт со 48-шуплина

        Вhallenge: На купувачот му беше потребен калап со 48 празнини за чаши јогурт од 150 ml (PP, дебелина на ѕидот 0,45 mm, циклус од 4 секунди, годишенбараат 20 милиони делови).

        Преземени дејства:

  • Користени H13 (1,2344) ESR за околувинови и јадра за отпорност на термички замор.
  • Дизајниран целосно избалансиран топол тркач со 48 шуплини со порти на вентили.
  • Применети конформални канали за ладење и во празнините и во основните плочи (додатно произведени влошки).
  • Додаден е систем за исфрлање воздух со воздушни жлебови од 0,02 mm на јадрата.
  • Користена анализа на протокот на мувла за да се оптимизираат локациите на портите и вентилацијата.

        Резултати:

  • Aпостигнато конзистентно полнење (±2% варијација на тежината низ шуплините)
  • Времето на ладење е намалено од 2,8 секунди на 1,6 секунди (вкупен циклус3,9s)
  • стапка на дефекти <0,3%
  • Мувла произведе над 30 милиони делови wнема големо одржување
Заклучок

       Технологијата на мувла за пакување со тенок ѕид го претставува врвот на инженерството на калапи за инјектирање. Барањата за висока кавитација, циклуси под секунда и производство со нула дефекти го туркаат секој аспект од дизајнот на мувлата до нејзината граница. За успешни калапи со тенок ѕид е потребно:

Прецизност во обработката со шуплина/јадро (±0,01мм)

Bрамнотежа во каналите за проток на топла тркала

Ефикасност при конформално ладење

Сигурност во системите за исфрлање

Разбирање на однесувањето на материјалот и динамиката на процесите

       Fили производители на калапи спремни да инвестираат во напредни алатки за дизајн и прецизно производство, секторот за пакување со тенкоѕиди нуди огромни можности - како во однос на техничкиот предизвик, така и во однос на растот на бизнисот.

Поврзани вести
Остави ми порака
X
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња. Политика за приватност
ОтфрлиПрифати