СЛЕДЕТЕ НЕ:

Вести
Производи

Односот помеѓу дефектите на вбризгување и калапи

Вовед

        Дефектите во обликувањето со инјектирање често се фрустрирачки. Кога некој дел излегува со мијалници, искривување, траги од изгореници или кратки снимки, првата реакција на многу менаџери за производство е да ги прилагодат параметрите на машината - температура, притисок, брзина на вбризгување или време на ладење. Иако овие прилагодувања понекогаш помагаат, главната причина често лежи подлабоко: во самата мувла.

        Како искусен техничар за калапи, бев сведок на безброј случаи кога се трошеа недели на подесување на параметрите, само за да откријам дека дизајнот на мувлата е вистинскиот виновник. Вистината е,добро дизајнираниот калап може да произведе квалитетни делови дури и со широк прозорец за обработка; лошо дизајнираниот калап никогаш нема да произведе постојан квалитет, без разлика колку е фино подесена машината.

        Оваа статија се фокусира на причините поврзани со мувла за вообичаени дефекти во обликувањето со вбризгување. Разбирањето на овие односи им овозможува на создавачите на калапи и калапите за вбризгување да соработуваат поефективно - решавајќи ги проблемите на изворот наместо примена на привремени поправки.

1. Кратки снимки (нецелосно пополнување)

        Како изгледа: Шуплината на мувлата не е целосно исполнета; дел рабовите недостасуваат или се заоблени.

        Причини поврзани со мувла:

  • Маломерни порти или тркачи: рестриктивните патеки на проток го зголемуваат падот на притисокот, спречувајќи го топењето да стигне до екстремитетите на шуплината.
  • Лоша локација на портата: Портите поставени далеку од тенки делови или на крајот од долгите патеки за проток предизвикуваат предвремено замрзнување.
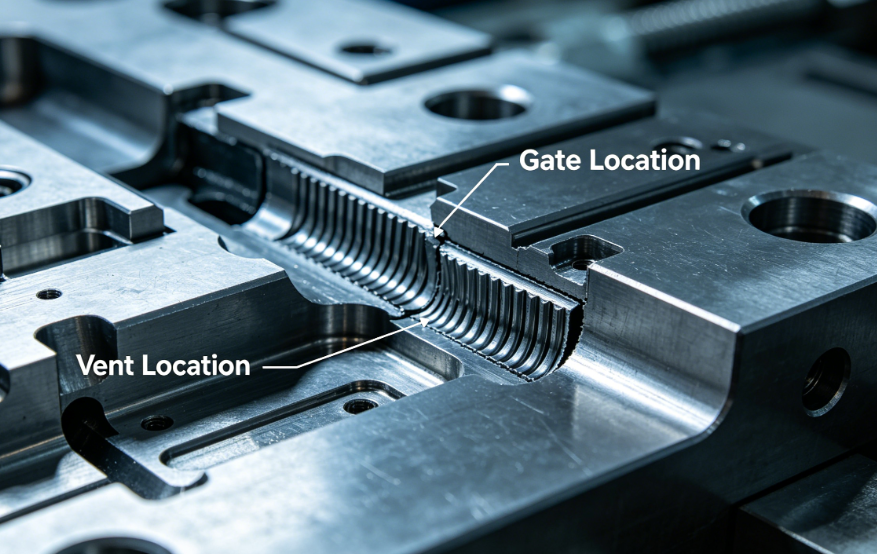
  • Несоодветно проветрување: заробениот воздух го компресира и спречува топењето да напредува.
  • Дизајн на тенок номинален ѕид: Под минималната препорачана дебелина за материјалот.
  • Ладни голтки: Недостатокот на бунар за ладна голтка овозможува оладениот материјал да ја блокира портата.

       Решенија:

  • Зголемете го дијаметарот на портата и тркачот (користете анализа на протокот на мувла за да потврдите).
  • Преместете ги портите поблиску до областите кои тешко се пополнуваат.
  • Додадете или продлабочете отвори за вентилација (вообичаена длабочина: 0,02–0,05 mm во зависност од материјалот).
  • Прегледајте ја дебелината на ѕидот со дизајнерот на производот.
  • Додадете бунари за ладна голтка на краевите на тркачот и спротивните порти.

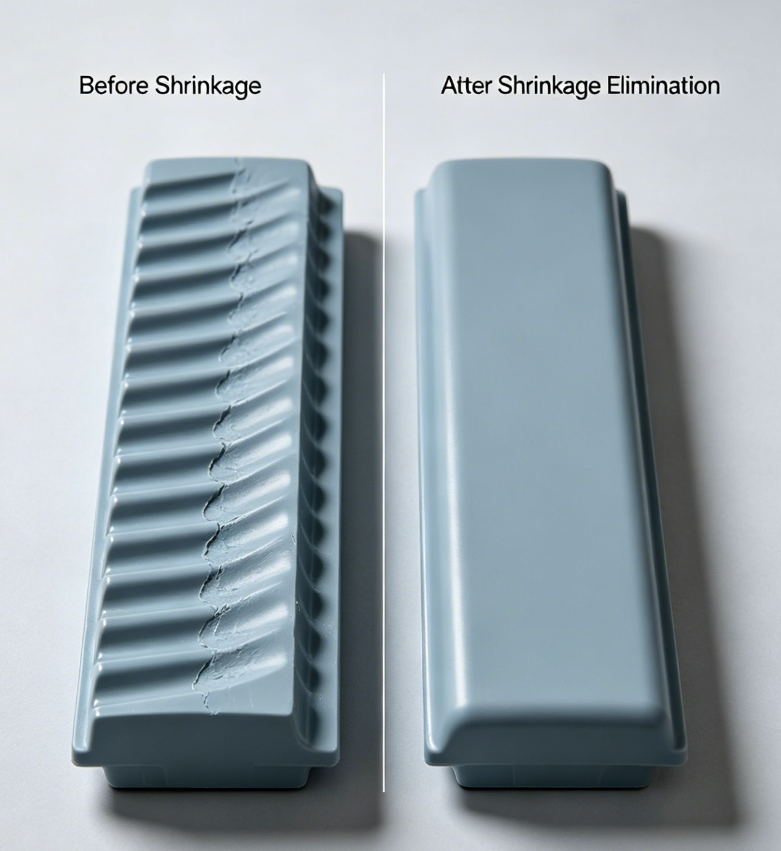
2. Траги од мијалник

        Како изгледа: Површински вдлабнатини, обично над дебели ребра или газди.

        Причини поврзани со мувла:

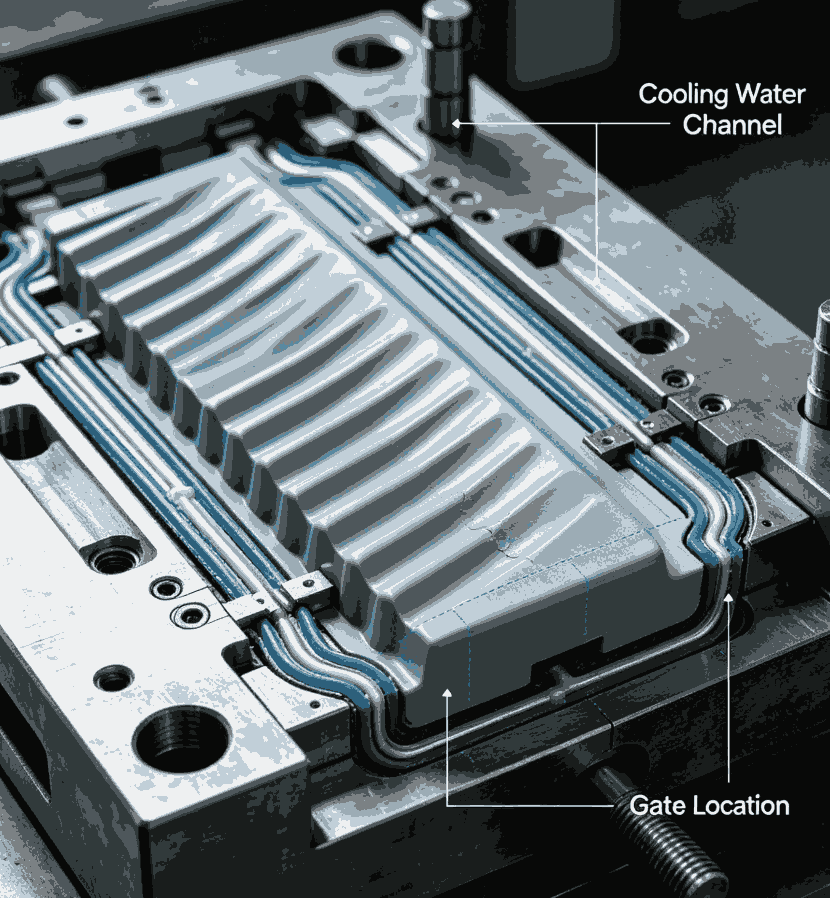
  • Недоволно ладење во дебели делови:Несоодветното поставување на каналот за ладење му овозможува на материјалот на јадрото да се собира повеќе од кожата.
  • Порти со мала големина:Предвременото замрзнување на вратата го спречува притисокот на пакувањето да стигне до дебелиот дел.
  • Лоша локација на портата:Портата предалеку од густата област значи дека притисокот на пакувањето се губи пред да се достигне.
  • Недостаток на контрола на односот на дебелината на реброто/основата:Дебелина на ребрата која надминува 60% од номиналниот ѕид.

        Решенија:

  • Поставете ги каналите за ладење поблиску до дебели делови; земете ги предвид преградите или меурчињата.
  • Зголемете ја портата или префрлете се на поголем тип на порта (портата за вентилатор, тунелска порта).
  • Преместете ја портата во близина на дебелиот дел.
  • Намалете ја дебелината на ребрата на 40-60% од номиналниот ѕид (промена на дизајнот, но мувлата мора да се смести).

3. Warpage (Изобличување на дел)

        Како изгледа:Делот е искривен, наведнат или нерамномерен по исфрлањето.

        Причини поврзани со мувла:

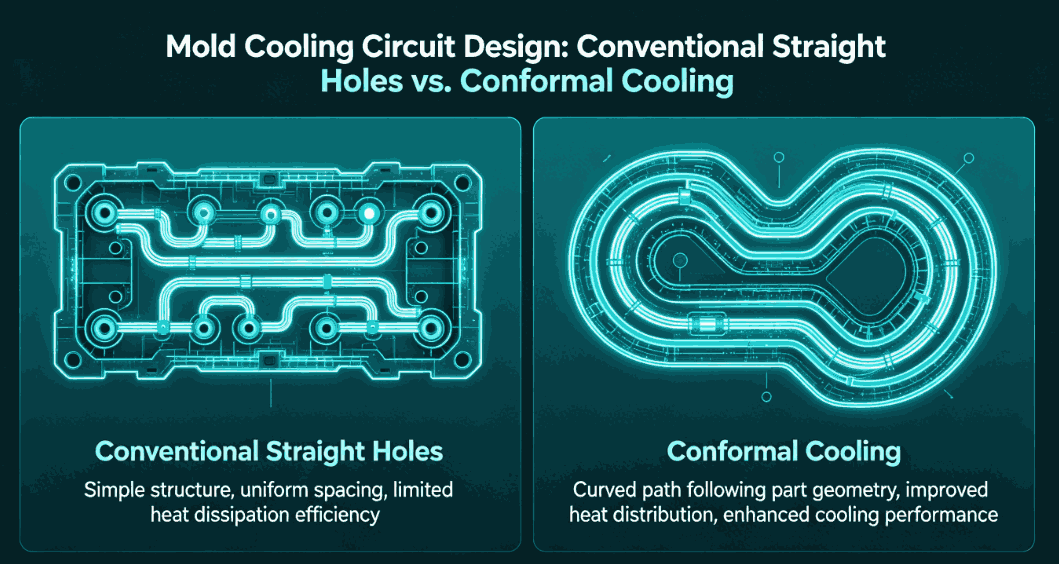
  • Нерамномерно ладење:Разликите во температурата на мувлата низ шуплината предизвикуваат диференцијално собирање.
  • Несоодветен дизајн на исфрлање:Нерамномерно или на тенки делови туркаат иглички за исфрлање.
  • Систем за неурамнотежен тркач:Во калапи со повеќе шуплини, нееднаквото полнење доведува до различни преостанати напрегања.
  • Несоодветен агол на нацрт:Високите сили на исфрлање го искривуваат делот.
  • Ориентација предизвикана од портата:Портите поставени во тенки делови или во центарот на делот предизвикуваат молекуларна ориентација која се искривува при ладењето.

        Решенија:

  • Оптимизирајте го распоредот на колото за ладење: користете конформално ладење за сложени геометрии.
  • Поставување на пиновите на ејекторот за рамнотежа; користете поголеми или повеќе иглички на тенки делови.
  • Дизајнирајте природно избалансирани тркачи (еднаква должина на проток до секоја празнина).
  • Зголемете го аголот на нацртот (1–2° за повеќето материјали, 3–5° за текстурирани површини).
  • Лоцирајте ги портите на дебели делови или користете повеќе порти.


4. Изгореници / Диелектрично греење

        Како изгледа:Кафеави или црни дамки на печење, обично на крајот на протокот или во длабоки ребра.

        Причини поврзани со мувла:

  • Недоволно проветрување:Воздухот заробен во слепите џебови или на фронтови на проток станува компримиран и се загрева, деградирајќи го полимерот.
  • Премногу плитки или блокирани отвори:Гасот не може да избега доволно брзо.
  • Лош дизајн на отворот за проветрување на линијата за разделба:Отворите за вентилација не се наоѓаат на последното место за полнење.

        Решенија:

  • Додадете отвори на сите крајни точки на патеката на проток и длабоки ребра дното.
  • Користете длабочини за вентилација соодветни за материјалот (на пр., 0,02 mm за PP, 0,01 mm за компјутер).
  • Размислете за користење на порозни (интерувани) челични влошки за екстремни потреби за вентилација.
  • Додадете иглички за исфрлање со жлебови за вентилација.

5. Флеш (Бурс)

        Како изгледа:Тенка вишок пластика на линијата за разделба, дупки за иглички за исфрлање или исклучување на лизгачот.

       Причини поврзани со мувла:

  • Недоволна тонажа на стегачот за проектираната површина: Калапот е преголем за машината, но самата мувла може да биде причина ако интегритетот на линијата за разделба е слаб.
  • Истрошена или оштетена линија за разделба: претходното оштетување или абење дозволува пластиката да избега.
  • Несоодветна цврстина на мувлата: Плочите на мувла се виткаат под притисок на инјектирање, отворајќи ги празнините.
  • Неправилна длабочина на вентилација: Премногу длабоките вентили дејствуваат како канали за блиц.
  • Лошо монтирање на лизгачи или влошки: празнини на површините за исклучување.

       Решенија:

  • Поправете или исечете ги површините на линиите за разделба.
  • Додадете потпорни столбови зад плочата на шуплината за да спречите виткање. Погрижете се отворите за вентилација да се исечени на соодветна длабочина (обично 0,02–0,05 mm, проследено со релјеф од 0,5–1,0 mm).
  • Повторно машински исклучете ги површините со соодветни агли и прицврстувања.

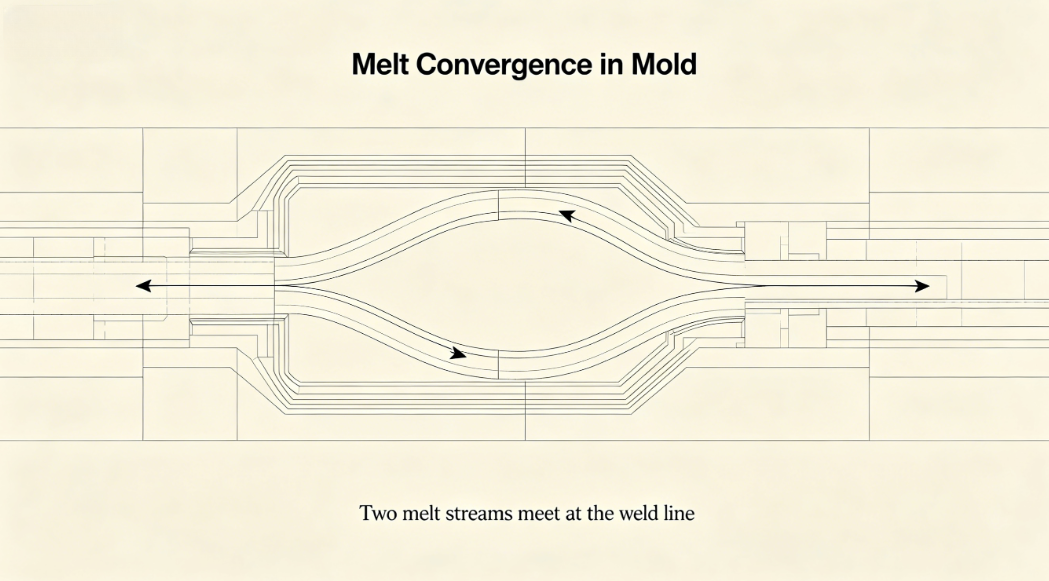
6. Линии за заварување (плетени линии)

        Како изгледа:Видливи линии каде што се спојуваат два фронта на проток; често придружена со слабост.

       Причини поврзани со мувла:

  • Повеќекратни порти што предизвикуваат фронтови на протокот да се спојуваат:Својствени за дизајните со повеќе порти.
  • Опструкции во шуплината:Јадра, влошки или ребра што го делат протокот.
  • Фронтови за ладно топење:Лош дизајн на портата или бунари со ладна голтка недоволни.
  • Несоодветно проветрување на локацијата на линијата за заварување:Заробениот воздух го спречува молекуларното заплеткување.

        Решенија:

  • Преместете ги портите за да ги преместите линиите за заварување во некритични области.
  • Зголемете ја големината на портата или префрлете се на друг тип на врата (на пр., вентилатор).
  • Додајте џеб за вентилација на локацијата на линијата за заварување.
  • Користете топол тркач со секвенцијален вентил за да ги елиминирате линиите за заварување.

7. Површински дефекти: ознаки за проток, прскање и магла

        Како изгледаат:Пруги, брановидни обрасци или досадни области на површината на делот.

       Причини поврзани со мувла:

  • Лош дизајн на портата:Портите кои се премногу мали или неправилно лоцирани предизвикуваат млаз или двоумење.
  • Остри агли или ненадејни промени во дебелината на ѕидот:Предизвика нестабилност на протокот.
  • Површина на ладна мувла:Лошиот дизајн на колото за ладење доведува до ладни точки кои предвреме го ладат топењето.
  • Контаминирана или груба површина на шуплината:Предизвикува прскање и слаб сјај.

        Решенија:

  • Користете поголема порта или дизајн на портата што промовира постепено проширување (вентилатор, филмска порта).
  • Мазни транзиции во шуплината (радиус на сите остри агли).
  • Оптимизирајте ја униформноста на ладењето.
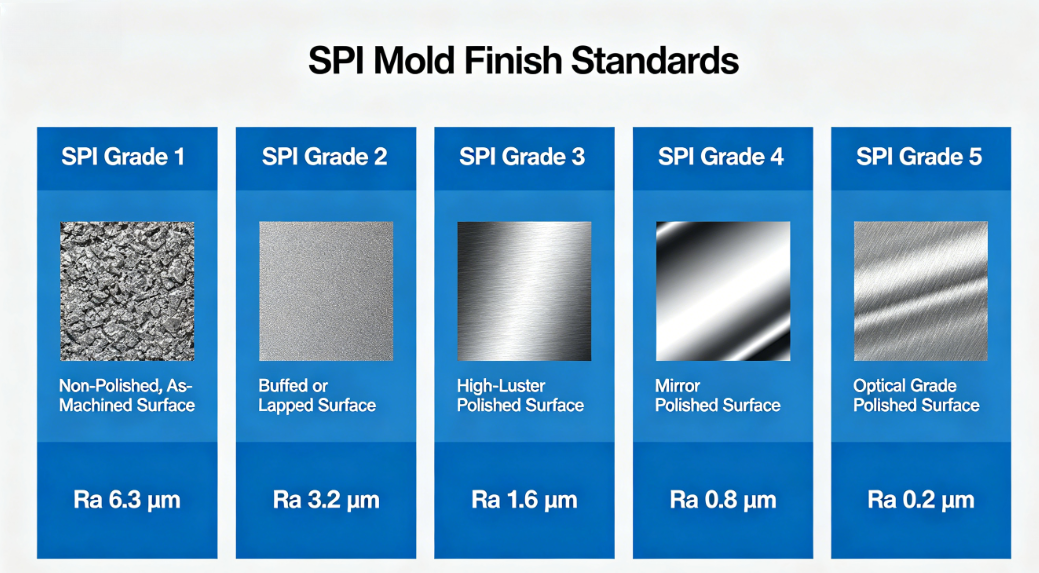
  • Полирајте ја површината на шуплината до потребната завршница (лак за огледало за сјајни делови).

8. Ознаки за иглички за исфрлање / ознаки за туркање

        Како изгледа:Подигнати или потонати ознаки каде иглите на ејекторот го допираат делот.

        Причини поврзани со мувла:

  • Недоволен нацрт:Високата сила на исфрлање се концентрира на врвовите на игличките.
  • Премалку или лошо поставени иглички за исфрлање:Нерамномерно исфрлање.
  • Премал дијаметар на пиновите:Висока концентрација на стрес.
  • Проблеми со враќањето на пиновите на ејекторот:Пиновите не се целосно повлечени пред следниот циклус.

         Решенија:

  • Зголемете го аголот на нацртот.
  • Додадете повеќе иглички за исфрлање или користете поголеми дијаметри.
  • Ставете иглички на ребра, газди или други некозметички површини.
  • Обезбедете соодветен систем за враќање на ејекторот (пружини или позитивни повратни иглички).

Студија на случај: Од дефект до решение

        Клиент кој произведува калап за буре за пенкало со 32 празнини пријавил трајно искривување и траги од мијалник на областа за прицврстување на штипката. По две недели прилагодувања на параметрите на машината без подобрување, спроведовме преглед на мувла.

        Наоди:

  • Каналите за ладење беа далеку од газдата на дебелиот клип.
  • Портата се наоѓаше на спротивниот крај, предизвикувајќи губење на притисокот.
  • Игличките на ејекторот беа нерамномерно распоредени.

       Преземени дејства:

  • Додадена е преграда во колото за ладење во близина на газдата.
  • Преместете ја портата поблиску до газдата.
  • Додадени се две дополнителни иглички за исфрлање.

        Резултати:

        Warpage намалено за 80%; трагите од мијалникот се елиминирани. Стапката на отпад на производство падна од 12% на 2%.

Заклучок

        Односот помеѓу дефектите во обликувањето со инјектирање и калапот е директен и често доминантен. Додека параметрите на процесот понекогаш можат да компензираат за помали проблеми со мувлата, основното решение лежи во добриот дизајн на мувлата - правилното затворање, балансирано ладење, соодветно проветрување, робусно исфрлање и правилни агли на влечење.

        Како производител на калапи, нашата одговорност се протега надвор од испораката на калап што одговара на машината. Мора да дизајнираме калапи кои се простливи, робусни и оптимизирани за конкретниот материјал и геометријата на делови. За калапите за инјектирање, разбирањето на овие причини поврзани со мувла овозможува поефективно решавање проблеми и подобра комуникација со добавувачите на мувла.

        Кога ќе наидете на постојан дефект, пред да ги допрете контролите на машината, прашајте: Дали мувлата може да биде причина?


Поврзани вести
Остави ми порака
X
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња. Политика за приватност
ОтфрлиПрифати